
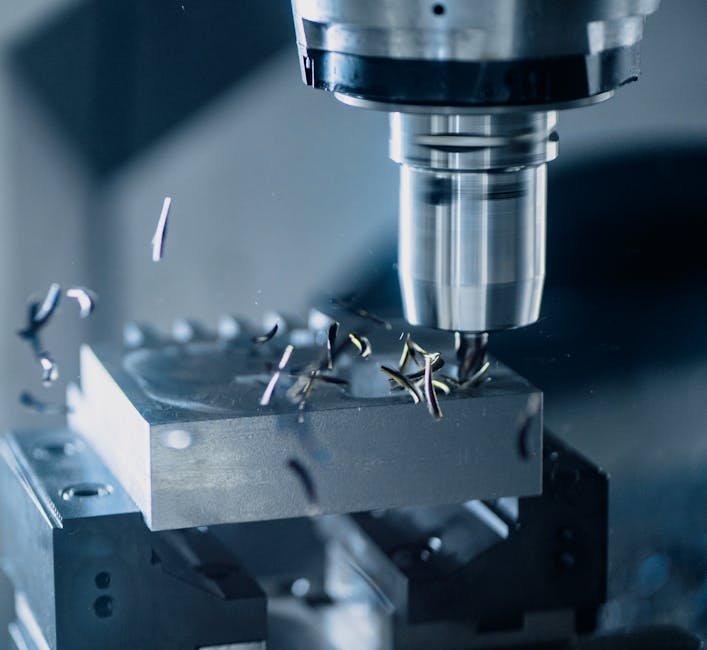
Praktyczny przewodnik po technikach obróbki CNC mosiądzu: podstawowe operacje, parametry skrawania, dobór narzędzi, gatunki materiału oraz kluczowe wyzwania produkcyjne i zapewnienie jakości.
Wyobraź sobie warsztat, w którym detal z mosiądzu schodzi z obrabiarki z idealną powierzchnią i powtarzalnym wymiarem; to efekt optymalizacji procesu CNC. Ten przewodnik omawia, jak dopasować techniki toczenia, frezowania i wiercenia do właściwości mosiądzu, jakie parametry skrawania stosować oraz które gatunki mosiądzu są najbardziej przyjazne dla obróbki skrawaniem. Przedstawię praktyczne wskazówki projektowe i produkcyjne.
Podstawowe techniki obróbki cnc dla mosiądzu
Toczenie i frezowanie stanowią trzon obróbki CNC mosiądzu, umożliwiając precyzyjne kształtowanie kształtów obrotowych i płaskich powierzchni. Wiercenie i gwintowanie uzupełniają proces, a dzięki dobrej skrawalności materiału uzyskuje się wysoką wydajność procesu przy niskim zużyciu narzędzi. W praktyce łączenie operacji na jednej maszynie minimalizuje czasy przezbrojeń i zwiększa powtarzalność elementów.
Toczenie i frezowanie
Toczenie mosiądzu pozwala osiągnąć bardzo gładkie powierzchnie przy umiarkowanych posuwach i wyższych prędkościach skrawania; frezowanie stosuje się do detali płaskich i kształtowych, gdzie ważna jest kontrola wiórów. Wybór geometrii narzędzia i kątów natarcia wpływa na jakość powierzchni oraz kierunek odłamywania wióra, co ma znaczenie przy częściach cienkościennych.
Wiercenie i gwintowanie
Wiercenie wymaga stabilnego mocowania i chłodzenia minimalizującego nadmierne nagrzewanie, natomiast gwintowanie można wykonywać narzędziami formującymi lub skrawającymi w zależności od wymaganej wytrzymałości połączenia. Przy mosiądzu preferowane są narzędzia o ostrych krawędziach i dodatku powłok redukujących przyczepność wiórów.
Parametry skrawania i dobór narzędzi
Dla mosiądzu standardowe parametry pracy obejmują umiarkowanie wysokie prędkości skrawania i stosunkowo duże posuwy na obrabiarkach CNC, co przekłada się na efektywność procesu. Głębokości skrawu i zaangażowanie boczne dobiera się w zależności od gatunku stopu i wymagań wymiarowych; osiągnięcie stabilnego odcinania wiórów jest tu kluczowe.
Typowe wartości stosowane w praktyce to prędkość skrawania około 50 m/min, posuw przy frezowaniu rzędu 0,35 mm/obr i głębokość skrawu do 4–5 mm na przejście przy cięższych obróbkach. Dobór materiału narzędziowego ustala się między stalami szybkotnącymi a węglikami spiekanymi w zależności od skali produkcji i wymagań dokładności.
| Kryterium | Zalecenie | Uwagi |
|---|---|---|
| Prędkość skrawania | ~50 m/min | Optymalna dla standardowych gatunków mosiądzu |
| Posuw | 0,2–0,5 mm/obr | Dostosuj do średnicy narzędzia i geometrii |
| Głębokość skrawu | do 4–5 mm | Większe przejścia wymagają stabilnego mocowania |
Specyfika materiału i wybór gatunku mosiądzu
Mosiądz cechuje się niską twardością, dobrą przewodnością cieplną oraz doskonałą skrawalnością, zwłaszcza w odmianach z dodatkiem ołowiu. Gatunek C36000 / CW614N jest uważany za standard „free-cutting” w obróbce CNC dzięki łatwości formowania wióra i stabilności wymiarowej. Inne odmiany, jak C220 czy C230, wybierz gdy wymagana jest wyższa odporność mechaniczna.
Gęstość mosiądzu oraz jego plastyczność wpływają na reakcję materiału podczas szybrych przejść i na podatność na drgania. Przy elementach cienkościennych istotne jest zaprojektowanie odpowiednich promieni przejść i podporów obrabianych krawędzi, aby uniknąć deformacji termomechanicznych i falistości powierzchni.
Obróbka zaawansowana i typowe problemy produkcyjne
Kontrola wiórów, chłodzenie i eliminacja drgań to główne wyzwania przy zaawansowanych operacjach. Stosowanie sprężonego powietrza do odprowadzania wiórów i chłodziw obniża temperaturę narzędzia i zapobiega przywieraniu, a odpowiednie parametry posuwu zapewniają krótki, łamliwy wiór, łatwy do usunięcia z obszaru skrawania.
Kontrola wiórów i chłodzenie
W praktyce preferuj strategie skrawania generujące krótkie wióry; geometrii ostrzy nadaje się środki łamiące wiór, które zapobiegają owijaniu się wiórów wokół narzędzia. Chłodzenie minimalizuje nagrzewanie, lecz w wielu przypadkach suche skrawanie jest możliwe dzięki dobrej przewodności cieplnej mosiądzu, co ułatwia operacje wykańczające.
Stabilność i montaż
Mocowanie detalów i eliminacja luzów to czynnik warunkujący powtarzalność. Im krótszy wysięg narzędzia i sztywniejsze mocowanie, tym mniejsze ryzyko drgań i lepsza jakość powierzchni. W przypadku frezowania warto stosować podpory i układy mocujące dostosowane do geometrii cienkościennych części.
Jakość produkcji i bezpieczeństwo procesów
Zapewnienie jakości wymaga zintegrowanego podejścia: kontrola wymiarowa, analiza powierzchni i rejestracja parametrów procesu pozwalają wychwycić odchyłki na wczesnym etapie. Systemy pomiarowe in-process redukują ilość odrzuconych detali i przyspieszają rozpoznawanie przyczyn błędów produkcyjnych.
Bezpieczeństwo procesu obejmuje odpowiednie procedury BHP przy pracy z chłodziwami i odprowadzaniu wiórów oraz okresową kontrolę narzędzi. Standardy konserwacji maszyn oraz szkolenia operatorów wpływają bezpośrednio na czas narzędziowy i jakość wyrobów finalnych. Syntetyczna ocena tych praktyk wskazuje, że inwestycja w optymalizację technologii i monitorowanie procesu przekłada się na niższe koszty jednostkowe i stabilną powtarzalność produkcji.
Najczęściej zadawane pytania
Jaki gatunek mosiądzu jest najlepszy do obróbki cnc?
Do obróbki CNC rekomenduje się gatunek C36000 / CW614N ze względu na doskonałą skrawalność i stabilność wymiarową. Jeśli wymagana jest większa wytrzymałość mechaniczna lub odporność na korozję, wybierz inne odmiany zgodnie z wymaganiami aplikacji, konsultując parametry z dostawcą stopu.
Jakie narzędzia są optymalne do frezowania mosiądzu?
Optymalne narzędzia do frezowania to zestawy z ostrzami o ostrych krawędziach z szybkoschnącymi powłokami lub węgliki spiekane przy masowej produkcji. W przypadku serii jednostkowych stali szybkotnące z odpowiednią geometrią dają dobrą jakość powierzchni; kluczowe jest zapewnienie odpowiedniego chłodzenia i kontroli wiórów.
Jak uniknąć problemów z deformatami cienkościennych elementów?
Aby zminimalizować deformacje, zastosuj krótkie wysięgi narzędzi, stabilne mocowanie i minimalizuj lokalne nagrzewanie przez odpowiednie strategie skrawania. Projektuj promienie przejść i wsporniki w detalu oraz rozważ sekwencję operacji, która redukuje naprężenia termiczne i mechaniczne podczas obróbki.
Źródła:
tsinfa.com, simgdynia.eu, cnc.info.pl, cmplast.pl, machining-custom.com, zre.com.pl, radmot.com, ddprototype.com, zmzcnc.com
